

Сергей КОЛОДЕЙ
Руководитель Центра информационных технологий ПАО «Интер РАО», магистр Российской академии народного хозяйства
и государственной службы при Президенте Российской Федерации
E-mail: Kolodey_SM@interrao.ru
Иван ЗАГУДАЕВ
Руководитель дирекции управления ИТ-проектами ПАО «Интер РАО», специалист Санкт-Петербургского политехнического университета Петра Великого
E-mail: Zagudaev_IY@interrao.ru
Метаданные научной публикации
УДК: 621:004.8
DOI 10.46920/2409-5516_2026_9224_42
EDN XGVKQG
Прогностический анализ оборудования энергетического комплекса России:
от изготовления до эксплуатации
Predictive Analysis of Russia’s Energy Complex Equipment: from Manufacturing
to Operation
Сергей КОЛОДЕЙ
Руководитель Центра информационных технологий ПАО «Интер РАО», магистр Российской академии народного хозяйства
и государственной службы при Президенте Российской Федерации
E-mail: Kolodey_SM@interrao.ru
Sergei KOLODEI
Head of the Information Technology Center
at Inter RAO PJSC, Master’s degree holder from the Russian Presidential Academy of National Economy and Public Administration (RANEPA)
E-mail: kolodey_sm@interrao.ru
Иван ЗАГУДАЕВ
Руководитель дирекции управления ИТ-проектами ПАО «Интер РАО», специалист Санкт-Петербургского политехнического университета Петра Великого
E-mail: Zagudaev_IY@interrao.ru
Ivan ZAGUDAEV
Head of the IT Project Management Department at Inter RAO PJSC, specialist at Peter the Great St. Petersburg Polytechnic University
E-mail: Zagudaev_IY@interrao.ru
Аннотация. В статье представлен структурированный интегративный обзор применения прогностической аналитики на стадиях изготовления и эксплуатации энергетического оборудования. На основе анализа данных, относящихся к задачам контроля технологического процесса, классификации качества, обнаружения аномалий и оценки технического состояния с применением методов прогнозирования, предложены модель сквозного аналитического контура прогностики, матрица «данные – аналитический результат – решение» и система точек принятия решения для оценки готовности к промышленному внедрению.
Ключевые слова: прогностический анализ, предиктивная аналитика, энергетическое оборудование, жизненный цикл, цифровая нить, обслуживание по техническому состоянию, остаточный ресурс, цифровой двойник
Abstract. The article presents a structured, integrative overview of the application of predictive analytics at the stages of manufacturing and operation of power equipment. Based on an analysis of data related to the tasks of monitoring the technological process, quality classification, anomaly detection, and assessment of technical condition using forecasting methods, a model of an end‑to‑end analytical prognostication loop, a “data – analytical result – decision” matrix, and a system of decision points for assessing readiness for industrial implementation are proposed.
Keywords: predictive analysis, predictive analytics, power equipment, life cycle, digital thread, condition‑based maintenance, remaining useful life, digital twin
Введение
Надежность энергетического оборудования определяется качеством на всех этапах жизненного цикла: при изготовлении, заводском контроле, вводе в эксплуатацию, при последующем обслуживании и ремонте. В отраслевой практике производственный и эксплуатационный контуры сбора параметров и их анализ часто рассматриваются раздельно. Производственный контур ориентирован на контроль качества оборудования до приемки в эксплуатацию, тогда как эксплуатационный, как правило, опирается на текущие измерения и данные о наработке, но не использует в полной мере сведения о фактической конфигурации конкретного экземпляра оборудования и результатах его заводских испытаний.
Под энергетическим оборудованием в настоящей статье понимаются основное и вспомогательное оборудование электрических станций: котлоагрегаты, турбины, компрессоры, генераторы, трансформаторы. Перечисленное оборудование работает в составе энергетической системы, имеет сопоставимые предельные состояния и регулируется общей нормативной базой по контролю технического состояния. Оборудование для разработки месторождений, добычи и транспорта углеводородов в предмет исследования не входит, поскольку для него существенны иные факторы деградации и критерии принятия решений.
Разрыв между контурами ограничивает точность прогностических моделей: эксплуатационная оценка лишается контекста измерений параметров совокупности агрегатов одной серии, а изготовитель – обратной связи о том, как конструкторские и технологические решения проявляют себя в реальных режимах работы. В этой связи предметом настоящего исследования является не отдельный алгоритм, а организационно-аналитический контур, объединяющий данные, модели, решения и процедуры проверки на всем жизненном цикле энергетического оборудования.
Масштаб проблематики подтверждается фактическими данными внедрений. В российском пилотном проекте для газотурбинного генерирующего оборудования были объединены данные систем диспетчерского управления и сбора данных (SCADA), их передача и хранение, аналитические модели и представление результата [1]. Модели, настроенные на конкретный агрегат, не удалось напрямую применить к другим режимам и агрегатам той же серии из-за различий в составе измерительных каналов, градуировках, эксплуатационных ограничениях и структуре ремонтных записей. Применение сквозного контура ограничивает также недостаточная стандартизация данных [2]: отсутствие единых форматов и семантики технологических измерений, расхождение справочников узлов, дефектов и причин отказов между изготовителем и эксплуатирующей организацией, несогласованность протоколов обмена между системами разных поставщиков. К перечисленному добавляются исторически не интегрированные между собой информационные системы, дефицит специалистов и требования кибербезопасности.
В международной литературе задача связи стадий жизненного цикла формулируется через понятие цифровой нити (digital thread): цифровые двойники проектирования, изготовления и эксплуатации создаются разными подразделениями и часто остаются изолированными, вследствие чего требуется методика согласования неоднородных данных и стандартов [3]. Однако наличие цифровой нити само по себе не свидетельствует об улучшении прогнозирования. Требуется проверка того, какие данные переходят между стадиями, как это изменяет прогноз и какое решение принимается в результате.
Такая проверка предполагает разграничение задач, объединяемых в отраслевой практике под общим наименованием «предиктивная аналитика»:
1) мониторинг описывает текущее состояние объекта;
2) обнаружение аномалий фиксирует отличие от нормального режима, не устанавливая причину;
3) диагностика определяет вид и причину неисправности;
4) прогнозирование оценивает будущее развитие состояния;
5) остаточный ресурс (remaining useful life, RUL) представляет собой ожидаемое время или наработку до предельного состояния.
Национальный стандарт ГОСТ Р ИСО 13381-1-2016, гармонизированный с ИСО 13381-1, закрепляет общую рамку прогнозирования технического состояния и последовательность перехода между указанными задачами, не предписывая конкретного алгоритма [4]. Объединение задач приводит к завышенной оценке зрелости решения: например, обнаружение аномалии представляется как оценка ресурса, а классификация качества изделия – как прогноз его поведения в эксплуатации.
Цель настоящего исследования – определить возможности, ограничения и условия применения прогностического анализа в жизненном цикле энергетического оборудования ТЭК РФ. Исследовательские вопросы сформулированы следующим образом: какие результаты подтверждены на стадиях изготовления и эксплуатации энергетического оборудования; какая информационная связка необходима для объединения стадий; по каким критериям пилотный проект допускается к следующему этапу. Научный вклад работы включает модель сквозного контура, матрицу «данные – аналитический результат – решение» и совокупность точек принятия решения (ТПР) о промышленной готовности. Под ТПР понимаются заранее заданные мероприятия, в каждом из которых проверяется определенный результат и принимается решение о переходе к следующему этапу либо о прекращении работ. Введение таких точек разграничивает исследовательскую метрику и возможность модели влиять на техническое решение.
- Материалы и методы
Исследование выполнено как структурированный интегративный обзор с элементами аналитического синтеза. Неоднородность объектов, аналитических результатов и способов валидации исключает корректную общую количественную оценку, вследствие чего работа не позиционируется как систематический обзор или метаанализ. Анализ охватывал публикации 2019–2026 годов и действующие нормативные документы по темам: обслуживание по техническому состоянию, производственный контроль, прогнозирование технического состояния, остаточный ресурс, цифровой двойник, цифровая нить, а также по классам объектов – котлоагрегаты, турбины, компрессоры, генераторы, трансформаторы.
Первичная выборка включала 20 публикаций и нормативных документов. Каждый источник классифицировался по стадии жизненного цикла, объекту, составу данных, типу модели, аналитическому результату, способу валидации, принимаемому решению и заявленным ограничениям. Отдельно фиксировался характер экспериментальной базы, определяющий достоверность результата:
1) реальные данные с подтвержденными дефектами;
2) реальные данные с искусственно внесенными отклонениями;
3) данные работы без отказов;
4) стендовые испытания или имитационное моделирование.
Из первичной выборки исключены восемь источников по трем основаниям: отсутствие описания объекта и состава данных, не позволяющее отнести работу к определенной стадии жизненного цикла; дублирование результата, ранее опубликованного тем же коллективом; принадлежность объекта к классам оборудования, не относящимся к предмету исследования. В итоговой подборке остались 12 источников: две российские публикации, семь международных работ и три национальных стандарта. Отбор не претендует на исчерпывающий охват. Его назначение состоит в проверке звеньев предлагаемой модели на нескольких классах оборудования, в разграничении наблюдаемого результата и аналитического предположения.
Синтез выполнялся по цепочке «сигнал – аналитический результат – инженерная интерпретация – техническое решение». Численные метрики между разными объектами не сопоставлялись, результат, полученный на моделируемом наборе данных, не принимался за доказательство промышленного эффекта.
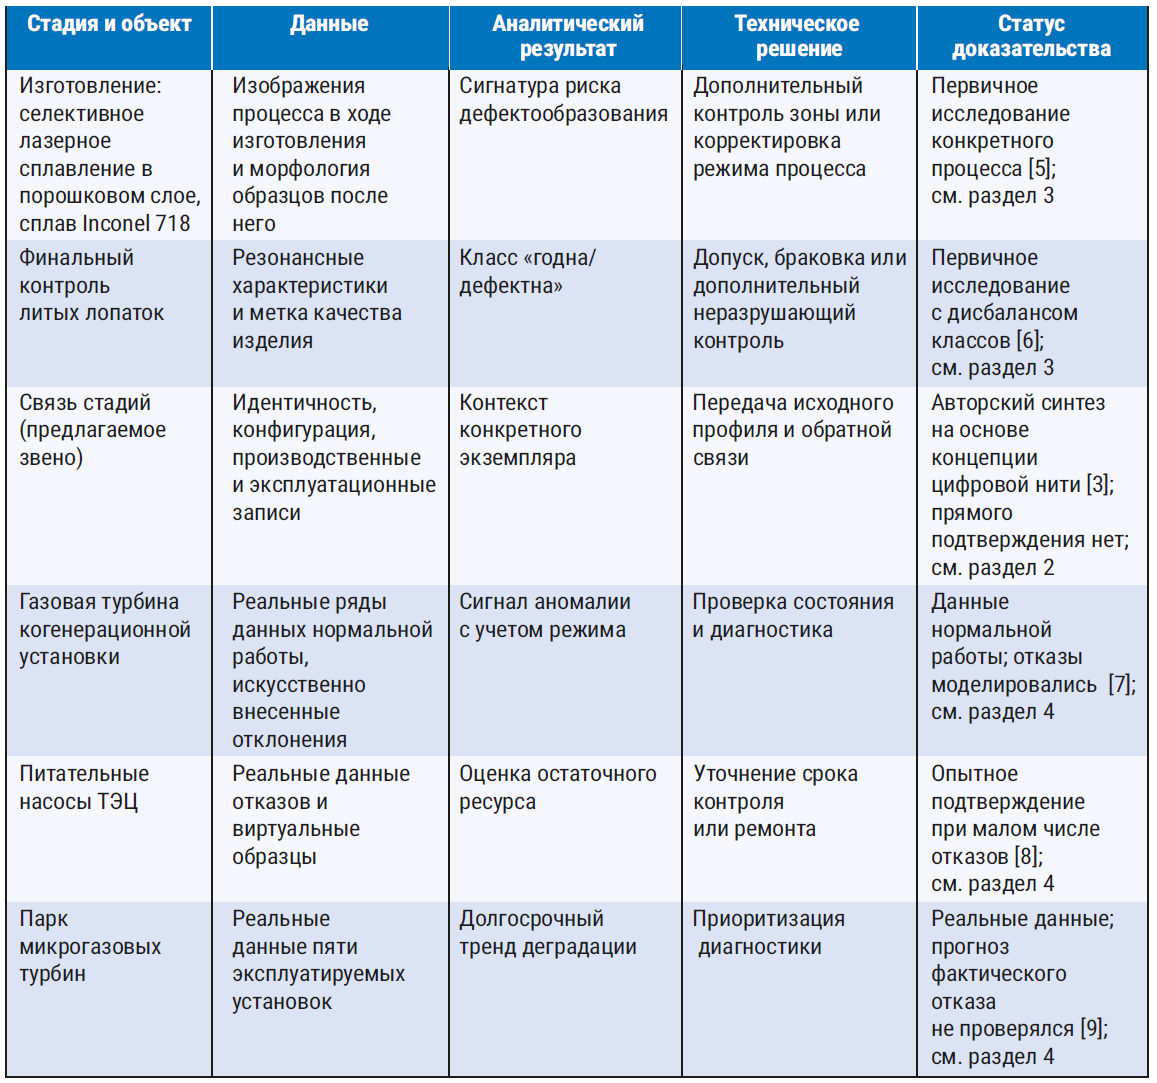
Модель сквозного контура получена не методом обзора, а путем конструирования: подтвержденные в источниках звенья размещались на единой «оси» жизненного цикла, после чего выявлялись отсутствующие переходы и каждый такой переход формулировался как проверяемое условие, а не как установленный факт. Полный замкнутый контур – от изготовления до возврата эксплуатационных данных изготовителю – не проверен ни на одном из проанализированных примеров, вследствие чего излагается как авторская модель и предмет последующего прототипирования. Статус каждого звена обозначен в тексте и таблице 1.
Источник: авторская схема
- Сквозной контур прогностического анализа
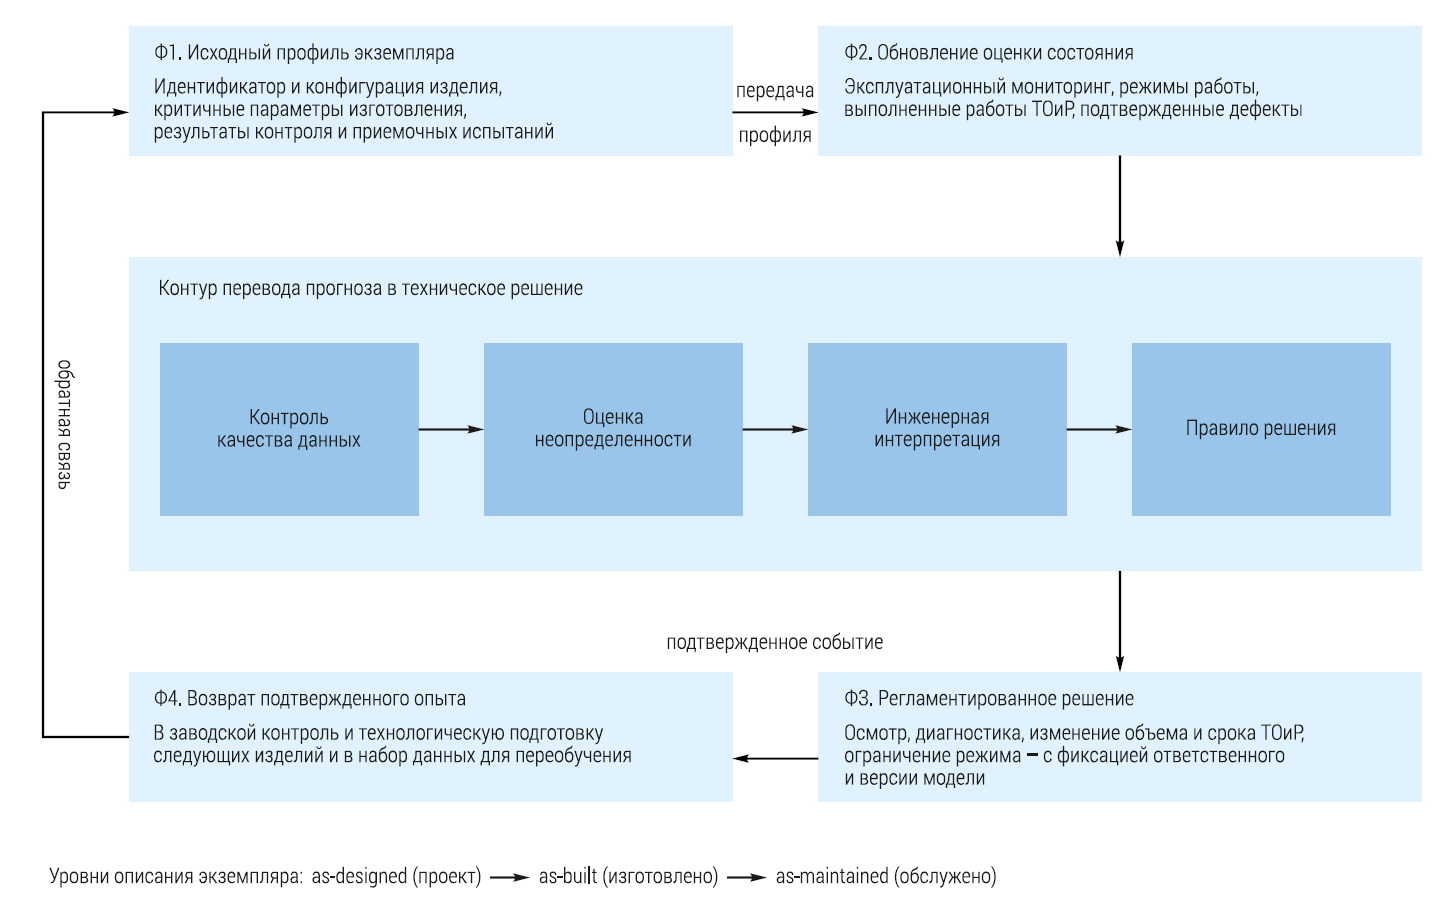
Под сквозным контуром в настоящей работе понимается замкнутая последовательность функций, обеспечивающая накопление и передачу сведений о конкретном экземпляре оборудования от его изготовления к эксплуатации и обратно. Контур образован четырьмя функциями, каждая из которых имеет собственного исполнителя и результат.
- Формирование исходного профиля изготовленного экземпляра. Изготовитель по данным заводского контроля и приемочных испытаний получает набор измеренных характеристик изделия, привязанный к его идентификатору и конфигурации.
- Обновление оценки технического состояния. Эксплуатирующая организация по исходному профилю и текущим измерениям оценивает отклонение фактического поведения от исходного применительно к режимам работы.
- Преобразование прогноза в регламентированное решение. Службы диагностики и ТОиР по оценке состояния и ее достоверности определяют необходимые действия: осмотр, дополнительный контроль, изменение объема и срока ремонта, ограничение режима.
- Возврат накопленного опыта. Изготовитель совместно с эксплуатирующей организацией по подтвержденным событиям и результатам диагностики изменяет программу контроля, технологию или конструкцию последующих изделий.
Каждая функция может существовать обособленно и в таком виде уже применяется. Совместное их применение к одному объекту возможно при выполнении двух условий: сохранении идентичности экземпляра на всем жизненном цикле и причинной прослеживаемости данных, то есть возможности установить, какое измерение относится к какому узлу, режиму и моменту времени. Минимальная информационная связка, обеспечивающая эти условия, включает пять элементов:
1) идентификатор и конфигурация экземпляра, позволяющие отличать конкретное изделие от серии;
2) критичные производственные параметры, результаты контроля и испытаний, задающие точку отсчета для последующего сравнения;
3) базовая модель исправного состояния и набор моделей для различных режимов, обеспечивающие оценку отклонения относительно сопоставимого режима;
4) данные выполненных работ ТОиР и подтвержденных дефектов, позволяющие отличать деградацию от последствий вмешательства;
5) версии модели и примененных конструктивных решений, обеспечивающие воспроизводимость и расследуемость результата прогноза.
Перечисленным элементам соответствуют три уровня описания экземпляра: проектное состояние (as-designed) – чертеж, расчетные характеристики, допуски; исполнительное состояние (as-built) – фактические размеры, результаты контроля, согласованные отклонения; эксплуатационное состояние (as-maintained) – замены узлов, ремонты, изменения конфигурации. Разграничение уровней обозначает предлагаемую структуру данных, а не факт ее внедрения: концепция цифровой нити поддерживает идею связи двойников отдельных стадий, однако не задает готовой отраслевой схемы [3].
Между моделью и воздействием на оборудование контур предусматривает четыре обязательных шага, представленных на рисунке 1: контроль качества входных данных, оценку неопределенности прогноза, инженерную интерпретацию результата и формализованное правило принятия решения. Наличие этих шагов отличает предлагаемую модель от типовой последовательности «данные – модель – эффект»: при их отсутствии прогноз сохраняет статус исследовательской величины и не может служить основанием для действия с оборудованием.
Аналитический результат целесообразно определять до выбора алгоритма, поскольку различные результаты требуют различных целевых переменных и различных процедур проверки. Для стадии изготовления таким результатом служит сигнал о риске дефектообразования при конкретном технологическом решении. Для стендовых испытаний – вероятность принадлежности изделия к классу качества. Для стадии эксплуатации – признак аномалии, траектория деградации или остаточный ресурс. Перечисленные результаты не являются взаимозаменяемыми. В частности, автоэнкодер (нейросетевая модель, обучаемая восстанавливать поданный на вход сигнал) реагирует ростом ошибки восстановления на нехарактерное поведение и формирует признак отклонения от нормы, но не становится оценкой остаточного ресурса без отдельной модели деградации, явно заданной целевой переменной и независимой проверки [4].
При редких отказах, характерных для основного энергетического оборудования, применимы модели, обучаемые исключительно на данных исправного состояния (healthy-only), методы генерации виртуальных образцов и гибридные схемы. Снижая зависимость от глубины архива отказов, они порождают собственные риски: ложные аномалии при смене режима, смещение синтетических данных в сторону допущений, неполноту физической модели. Зрелость решения определяется не типом модели, а доказанностью аналитического результата на независимых данных и безопасностью принимаемого по нему решения, то есть величиной ущерба от ошибочного действия или бездействия и наличием независимых защит.
Сводное отражение перехода от данных к решениям приведено в таблице 1. Строка «связь стадий» обозначена как авторский синтез: рассмотренные источники подтверждают наличие производственного контроля, идентификацию экземпляра в эксплуатации и архитектурную интеграцию систем, однако ни один из них не подтверждает работу полного контура.
Из таблицы 1 следуют два вывода. Во-первых, отдельные звенья прогностического анализа существуют на обеих стадиях жизненного цикла. Однако единственное звено, описывающее переход между ними, не имеет достаточной глубины исследования и проработки. Во-вторых, статус доказательства по всем звеньям систематически ниже предполагаемого при отраслевом внедрении: ни одна из рассмотренных работ не является многообъектным промышленным испытанием. Таким образом, таблица отражает не перечень достигнутых результатов, а границу между эмпирически подтвержденными звеньями и аналитическим предположением. - Изготовление и заводской контроль
На стадии изготовления целесообразно разделять анализ технологического процесса изготовления и оценку готового изделия. На первом этапе задача состоит в обнаружении отклонения до его воплощения в конкретном изделии. На втором – в использовании результатов контроля для принятия решения об удовлетворительности качества изделия. Разграничение существенно и для валидации: сигнал в технологическом процессе изготовления сопоставляется с независимым признаком дефекта, тогда как при стендовых и иных испытаниях классификатор изделия проверяется на эталонных допусках.
В исследовании селективного лазерного сплавления в порошковом слое (laser powder bed fusion, LPBF) сплава Inconel 718 высокоскоростная съемка, компьютерное зрение и машинное обучение применялись для выделения характерных типов ванны расплава и сопоставления сигнатур, регистрируемых в ходе процесса, с морфологией образцов после изготовления [5]. Работа демонстрирует возможность выявления режимов, связанных с риском формирования дефекта, непосредственно во время изготовления. Вместе с тем связь с риском не эквивалентна универсальному критерию годности: результат зависит от материала, установки, оптической схемы регистрации и параметров процесса, а перенос на другое оборудование требует отдельной проверки.
Применительно к финальному контролю Cheng L. и соавторы исследовали 231 литую лопатку первой ступени из никелевого сплава, из которых 193 отнесены к годным и 38 – к дефектным. Классификация строилась по вибрационным гармоникам, полученным методом резонансного контроля с компенсацией влияния процесса (Process Compensated Resonance Testing, PCRT) и использованием классификатора на основе расстояния Махаланобиса – меры удаленности объекта от центра эталонного множества, учитывающей разброс и взаимную корреляцию признаков и потому позволяющей сопоставлять разнородные измерения [6]. Результаты работы свидетельствуют о том, что многомерный профиль неразрушающего контроля может обеспечить более достоверную информацию о качестве, чем пороговая оценка по одному параметру. Вместе с тем дисбаланс классов, закрытые характеристики изделия и агрегированная метка годности ограничивают перенос результата на иные производства.
Из рассмотренных работ следует, что сохранению подлежат исходные измерения, условия испытаний, версия алгоритма и решение контролера, а не только итоговая отметка о приемке. Полученные данные образуют исполнительный профиль экземпляра (as-built) и способны задать точку отсчета для эксплуатационного мониторинга. Вопрос о том, повышает ли передача такого профиля точность эксплуатационной оценки остаточного ресурса, ни в одной из найденных работ не проверялся и составляет гипотезу пилотного проекта.
Автоматическая браковка по результату модели преждевременна без оценки цены ошибок обоих типов: пропуск дефектного изделия и отбраковка годного имеют различную стоимость и различные последствия. Испытания подлежат разделению по деталям или партиям, поскольку один объект не может одновременно входить в обучающую и тестовую выборки. Необходимы новые партии, независимый контроль и заранее заданная область, в которой решение принимает специалист. Обратная связь от эксплуатации к изготовлению требует, кроме того, общей нормативно-справочной таксономии: до обучения модели необходимо согласовать справочники дефектов, узлов, режимов и причин, сохранить версии конфигурации и организовать процесс поддержания справочников в актуальном состоянии. Перечисленные мероприятия являются условием качества данных, а не функцией прогностического анализа.
- Эксплуатация: от обнаружения отклонения к прогнозу ресурса
В эксплуатации переход от обнаружения отклонения к оценке ресурса проходит через последовательность уровней, закрепленных в ГОСТ Р ИСО 13381-1-2016 [4]: сигнал отклонения, диагноз, прогноз траектории состояния, оценка остаточного ресурса или вероятности события и решение об объеме и сроке ТОиР. Каждый уровень требует собственной целевой переменной и собственной проверки: установленное отличие от нормы не дает автоматического ответа ни на вопрос о причине, ни на вопрос о времени до достижения предельного состояния.
На газовой турбине когенерационной установки Barrera J. M. и соавторы обрабатывали более 100 сенсорных каналов, сведенных после подготовки к 31 физической переменной с секундной дискретностью. Режимы работы предварительно кластеризовались, а автоэнкодеры обучались на данных нормальной работы [7]. Подобная схема эксперимента применима на предприятиях с небольшим количеством размеченных отказов, поскольку не требует архива неисправностей. Однако тестовые отклонения вносились искусственно, вследствие чего полученный результат подтверждает прежде всего возможность раннего обнаружения аномалии, но не оценку остаточного ресурса и тем более не эффективность измененной ремонтной стратегии.
Применительно к питательным насосам датской ТЭЦ Olesen J. F. и Shaker H. R. использовали генерацию виртуальных образцов на основе ограниченных данных об эксплуатации оборудования [8]. Работа демонстрирует один из возможных подходов к оценке остаточного ресурса при редких отказах, однако ограничение симметрично преимуществу: синтетическая траектория наследует допущения, вследствие чего подлежит проверке на последующих реальных событиях и не может объединяться с независимой тестовой выборкой.
На парке из пяти эксплуатируемых микрогазовых турбин для четырех установок модель, использующая только наработку оборудования, оказалась не хуже либо лучше более сложной схемы в рамках принятой авторами оценки деградации [9]. Полученный результат, отрицательный из-за избыточной сложности, имеет методическое значение: новая модель подлежит сравнению с простым базовым решением – порогом, трендом или действующим регламентом. В отсутствие такого сравнения рост вычислительной сложности может не давать дополнительной значимой эксплуатационной информации, увеличивая при этом стоимость владения и снижая прозрачность результата для персонала. Проверка на имитационных наборах данных сохраняет значение для отладки диагностических правил и алгоритмов, однако не заменяет валидации: в реальной эксплуатации возникают пропуски измерений, смена конфигурации, ремонты и режимы, отсутствовавшие в исходном наборе.
Применимость диагностической модели на однотипном оборудовании подлежит рассмотрению как самостоятельный результат испытания, а не как предположение. В работе по ветроустановкам качество классификации заметно снизилось при применении модели на других ветроустановках при том, что часть аномалий продолжала обнаруживаться [10]. Конкретные значения, полученные в указанной работе, неприменимы к турбинам, насосам или компрессорам, однако сам эффект – расхождение распределений между обучением и применением – воспроизводится в любой предметной области. Применительно к ТЭК РФ проверка применимости диагностических моделей должна охватывать новые агрегаты, виды топлива, диапазоны нагрузки, состояния оборудования и изменения состава измерительных приборов и каналов.
Общая доля правильных ответов при преобладании исправного состояния оборудования неинформативна и способна маскировать неработоспособность диагностических моделей. Изложенное позволяет заключить, что эксплуатационная часть контура имеет подтвержденные результаты лишь на уровне обнаружения аномалий. Оценка остаточного ресурса и тем более изменение ремонтной стратегии по результату прогноза остаются предметом проверки.
- Условия внедрения в ТЭК РФ
Нормативная рамка
Внедрение прогностического анализа осуществляется в сложившемся нормативном поле: в Российской Федерации действуют стандарты как для прогнозирования технического состояния, так и для решений, принимаемых по его результатам. Общий стандарт закреплен в ГОСТ Р ИСО 13381-1-2016 [4], который определяет последовательность перехода от контроля состояния к диагностике и прогнозу, требования к исходным данным и к описанию неопределенности, оставляя выбор алгоритма за разработчиком диагностических моделей. Это позволяет формулировать аналитический результат пилотного проекта в терминах действующего стандарта, а не конкретной реализации диагностических моделей.
Переход от планово-предупредительного ремонта к обслуживанию по фактическому техническому состоянию опирается на ГОСТ Р 27.606-2013 [11], который содержит руководство по методологии технического обслуживания, ориентированного на надежность. Стандарт задает логику выбора стратегии обслуживания по последствиям отказа и тем самым служит нормативным основанием для замены превентивного межремонтного периода обслуживанием на основании прогноза технического состояния. Требования к системе управления активами, включая определение владельца объекта, распределение ответственности и учет стоимости риска, установлены в ГОСТ Р 55.0.02-2014 [12] и служат опорой для первой точки принятия решения (ТПР).
Отраслевые барьеры, упомянутые во введении, проявляются преимущественно на этапе интеграции предиктивных диагностических моделей в сложившиеся процессы. Вследствие этого показатели отдельных алгоритмов не могут выступать критерием тиражирования: необходимы проверка на другом оборудовании и встраивание в процесс управления активами. В пилотном проекте интеграция оценивается полнотой, задержкой и качеством данных, а готовность персонала – назначенными ролями и регламентом реакции на прогноз.
Точки принятия решения при пилотировании
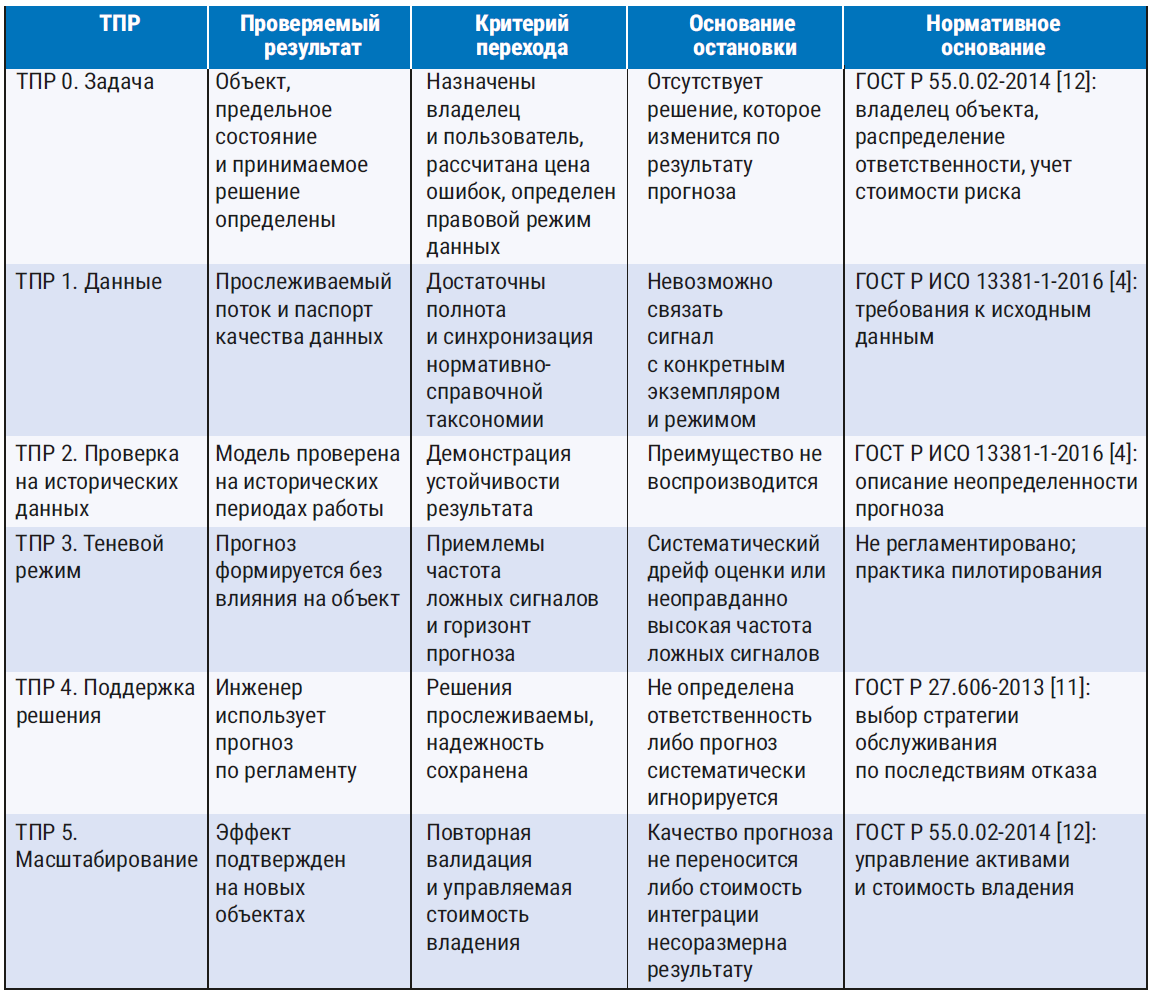
Для разграничения исследовательской и промышленной стадий предлагаются шесть точек принятия решения (ТПР), приведенных в таблице 2. Они проверяют не готовность программного обеспечения, а право прогноза влиять на техническое решение, и позволяют остановить дальнейшее пилотирование на любом этапе без интерпретации остановки как провала проекта цифровизации, поскольку критерий остановки пилотного проекта определен заранее. Для каждой ТПР указано нормативное основание, если соответствующее требование установлено действующими стандартами..
Проверка на исторических данных выполняется с разделением выборки по агрегатам или временным блокам, а не по случайным строкам ряда. Случайное разделение завышает оценку качества, поскольку схожие ряды одного режима могут быть практически идентичны. Теневой режим означает, что прогноз сопоставляется с фактическими событиями, но не влияет на объект. После подтверждения состоятельности прогноза допускается назначение технического воздействия или дополнительной диагностики.
Сквозным требованием ко всем ТПР является воспроизводимость. Для каждого сформированного прогноза должны восстанавливаться входные данные, конфигурация объекта, версия модели, порог срабатывания, оценка неопределенности, пользователь и принятое решение. Замена датчика, выполненный ремонт или изменение эксплуатационной схемы инициируют проверку применимости модели. В отсутствие этого невозможно ни установить причины ложного сигнала, ни контролировать область, в которой модель может применяться. Прогностическая модель не заменяет автоматику, противоаварийную защиту и действующий регламент. И даже наоборот, по мере приближения модели к автоматизированному режиму принятия решений требования к независимым защитам возрастают.
Передача исходного профиля между изготовителем и эксплуатирующей организацией
Существенным условием реализуемости контура, редко рассматриваемым в технической литературе, выступает правовой режим обмена данными. Передача исходного профиля предполагает движение данных от изготовителя к эксплуатирующей организации, а обратная связь – движение подтвержденных событий в противоположном направлении. В российской практике участниками такого обмена, как правило, выступают различные юридические лица с несовпадающими интересами. Состав производственных параметров, режимы термообработки, результаты пооперационного контроля и статистика брака относятся к сведениям, составляющим коммерческую тайну изготовителя. Данные об отказах затрагивают интересы эксплуатирующей организации, поскольку могут быть истолкованы как свидетельство нарушения условий эксплуатации и способны повлиять на гарантийные обязательства.
Следовательно, сквозной контур представляет собой не только техническую, но и договорную конструкцию, реализация которой требует разрешения трех вопросов до начала обмена данными. Первый касается состава передаваемых данных: эксплуатационной модели во многих случаях достаточно производных признаков, а не первичных технологических режимов, что снижает остроту вопроса о коммерческой тайне. Второй вопрос относится к режиму использования: цель обработки, срок хранения, запрет передачи третьим лицам, порядок обезличивания при агрегировании данных нескольких эксплуатирующих организаций. Третий вопрос связан с распределением ответственности: последствия принятого в соответствии с прогнозом решения для гарантийных обязательств изготовителя и для ответственности эксплуатирующей организации за техническое состояние оборудования.
Изложенное позволяет заключить, что согласование условий обмена данными должно предшествовать техническому пилотному проекту. В противном случае успешный пилотный проект окажется невоспроизводимым при тиражировании, поскольку результаты будут получены на данных, доступ к которым не урегулирован. По этой причине в ТПР 0 наряду с владельцем решения и ценой ошибок фиксируется правовой режим данных, а состав участников контура включает владельца оборудования, диагноста, службу ТОиР, владельца данных, разработчика модели и подразделение информационной безопасности.
- Обсуждение
Проведенный анализ позволяет разграничить подтвержденное и предполагаемое. Применительно к изготовлению подтверждены регистрируемые в ходе процесса сигналы риска дефектообразования и классификация качества готового изделия по многомерному профилю неразрушающего контроля [5, 6]. Применительно к эксплуатации изучены обнаружение аномалий на реальных данных нормальной работы турбины, оценка ресурса насосов при малом числе отказов и парковая оценка деградации микротурбин [7, 8, 9], а также риск потери качества при переносе диагностической модели на другое оборудование [10]. Совокупность указанных результатов подтверждает применимость отдельных компонентов контура, но не его суммарный эффект.
Ключевая гипотеза работы состоит в том, что исполнительный профиль (as-built) конкретного экземпляра способен улучшить интерпретацию эксплуатационных отклонений и обеспечить содержательную обратную связь изготовителю. Проверка гипотезы требует сравнения двух моделей – с производственным контекстом и без него – на нескольких однотипных объектах. Оценке подлежат ошибка прогноза, своевременность назначенного контроля, доля подтвержденных предупреждений, число ложных сигналов и устойчивость результата на новых экземплярах. До получения такого сравнения утверждение о ценности сквозного контура сохраняет статус обоснованного предположения.
Результатом работы является перенос предмета оценки с алгоритма на решение: зрелость определяется тем, установлены ли цена ошибок, базовое решение для сравнения, область применимости, регламент действий персонала. Такой подход согласуется с ограничениями рассмотренных случаев [1, 7, 8, 10] и объясняет, почему цифровой двойник не сводится ни к визуализации, ни к единичной модели: его признаками выступают идентичность объекта, синхронизация состояния, связь данных и моделей, версионирование и фактическое использование результата в решении.
Ограничения настоящего исследования обусловлены дизайном интеграции и неоднородностью источников: формальная оценка риска систематической ошибки не проводилась, рассмотренные работы используют единичные объекты, закрытые данные и имитационное моделирование. Российские источники не дают сравнительной оценки отраслевого эффекта. По этой причине универсальные значения снижения простоев, аварийности и затрат в работе не приводятся. Дальнейшее исследование должно носить проспективный характер. Первая проверка может быть ограничена теневым режимом на нескольких однотипных агрегатах.
Заключение
Прогностический анализ применим как к изготовлению, так и к эксплуатации энергетического оборудования, однако решает в этих областях различные задачи. На производстве диагностические модели выявляют сигнатуры риска и классифицируют качество изделия. В эксплуатации – обнаруживают отклонения, поддерживают диагностику и оценивают деградацию или остаточный ресурс. Смешение указанных результатов приводит к завышенной оценке зрелости решения и неоправданным ожиданиям от внедрения.
В работе предложен сквозной контур, в котором производственные данные формируют исходный профиль экземпляра оборудования, эксплуатационные данные обновляют оценку его технического состояния, прогноз преобразуется в регламентированное решение, а подтвержденные события возвращаются в заводской контроль и технологию производства оборудования. Контур представляет собой авторский синтез отдельных подтвержденных звеньев: ни в одной из рассмотренных работ он не проверен целиком.
Применительно к ТЭК РФ приоритетом выступает не выбор наиболее сложного алгоритма, а создание прослеживаемой информационной связки, урегулирование правового режима обмена данными между изготовителем и эксплуатирующей организацией и поэтапная валидация в рамках действующих национальных стандартов. Пилотный проект должен последовательно пройти определение решения, оценку ошибок, аудит данных, проверку на исторических данных, теневом режиме, ограниченной поддержке решения и повторную проверку на однотипных агрегатах. Масштабирование допустимо при подтвержденной устойчивости результатов.
Испольщованные источники
1. Глотов А. В., Черемисинов С. В., Щербаков М. В. Цифровая система предиктивного анализа работы генерирующего оборудования // Энергетическая политика. 2020. № 9(151). С. 52–59. DOI 10.46920/2409-5516_2020_9151_52.
2. Хитрых Д. О цифровой трансформации энергетической отрасли // Энергетическая политика. 2021. № 10(164). С. 76–89. DOI 10.46920/2409-5516_2021_10164_76.
3. Monnier L., Shao G., Foufou S. A Methodology for Digital Twins of Product Lifecycle Supported by Digital Thread // ASME International Mechanical Engineering Congress and Exposition. Vol. 2B: Advanced Manufacturing. 2023. DOI 10.1115/IMECE2022-95182.
4. ГОСТ Р ИСО 13381-1-2016. Контроль состояния и диагностика машин. Прогнозирование технического состояния. Часть 1. Общее руководство. М.: Стандартинформ, 2019. 24 с.
5. Scime L., Beuth J. Using machine learning to identify in-situ melt pool signatures indicative of flaw formation in a laser powder bed fusion additive manufacturing process // Additive Manufacturing. 2019. Vol. 25. P. 151–165. DOI 10.1016/j.addma.2018.11.010.
6. Cheng L., Yaghoubi V., Van Paepegem W., Kersemans M. Mahalanobis classification system (MCS) integrated with binary particle swarm optimization for robust quality classification of complex metallic turbine blades // Mechanical Systems and Signal Processing. 2021. Vol. 146. Art. 107060. DOI 10.1016/j.ymssp.2020.107060.
7. Barrera J. M., Reina A., Mate A., Trujillo J. C. Fault detection and diagnosis for industrial processes based on clustering and autoencoders: a case of gas turbines // International Journal of Machine Learning and Cybernetics. 2022. Vol. 13. P. 3113–3129. DOI 10.1007/s13042-022-01583-x.
8. Olesen J. F., Shaker H. R. Predictive maintenance within combined heat and power plants based on a novel virtual sample generation method // Energy Conversion and Management. 2021. Vol. 227. Art. 113621. DOI 10.1016/j.enconman.2020.113621.
9. Olsson T., Ramentol E., Rahman M., Oostveen M., Kyprianidis K. A data-driven approach for predicting long-term degradation of a fleet of micro gas turbines // Energy and AI. 2021. Vol. 4. Art. 100064. DOI 10.1016/j.egyai.2021.100064.
10. Chatterjee J., Dethlefs N. Deep learning with knowledge transfer for explainable anomaly prediction in wind turbines // Wind Energy. 2020. Vol. 23, No. 8. P. 1693–1710. DOI 10.1002/we.2510.
11. ГОСТ Р 27.606-2013. Надежность в технике. Управление надежностью. Техническое обслуживание, ориентированное на безотказность. М.: Стандартинформ, 2014. 44 с.
12. ГОСТ Р 55.0.02-2014/ИСО 55001:2014. Управление активами. Национальная система стандартов. Системы менеджмента. Требования. М.: Стандартинформ, 2015. 20 с.